- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Лінія для екструзії аркушів PS: поширені виробничі проблеми та практичні рішення для стабільної якості аркушів
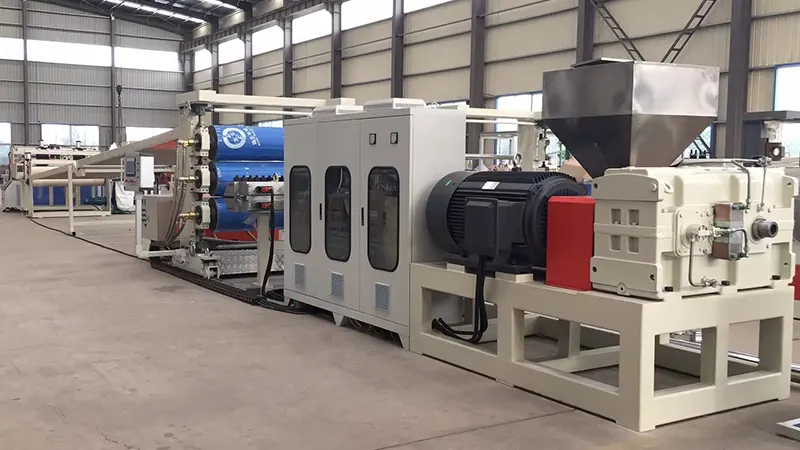
Екструзійні лінії листового полістиролу (PS).широко використовуються в промисловості переробки пластмас, але на реальному виробництві кожен етап — від підготовки сировини до намотування — може спричинити проблеми, які впливають на якість та ефективність. У цій статті розглядаються поширені несправності, їх першопричини та практичні контрзаходи на основі передового досвіду експлуатації, допомагаючи виробничим командам швидко діагностувати проблеми та ефективно оптимізувати процеси.
1. Підготовка сировини: практичні міркування
Проблема 1: сріблясті смуги або бульбашки на поверхні листа
Це класична ознака надмірної вологи. ПС слабо гігроскопічний; навіть невелика кількість вологи випаровується при температурах плавлення, викликаючи сріблясті сліди на поверхні або внутрішні бульбашки на готовому листі.
рішення:
-
Переконайтеся, що система сушіння працює належним чином. Рекомендовані умови сушіння: 75–80°C протягом 2–3 годин.
-
Під час повторного запуску після зупинки видаліть першу порцію розплаву, щоб запобігти потраплянню забрудненого вологою матеріалу в матрицю.
-
У вологий сезон подовжте час висихання та регулярно контролюйте вміст вологи. Цільовий рівень вологості повинен бути нижче 0,05%.
Проблема 2: погіршення механічних властивостей через надмірне повторне подрібнення
Використання обрізки країв і брухту є ефективним заходом економії, але повторне подрібнення піддається термічній деградації з кожним циклом обробки, що призводить до розриву ланцюга. Це призводить до крихких листів зі зниженою ударною міцністю.
рішення:
-
Зберігайте вміст повторного помелу між 15% і 25%, регулюючи відповідно до вимог продукту. Для високоякісних прозорих аркушів ще більше зменшіть пропорцію або повністю уникайте повторного подрібнення.
-
Перед використанням висушіть і знепиліть, щоб запобігти забрудненню.
-
Розгляньте можливість додавання модифікаторів міцності, щоб компенсувати втрату міцності, спричинену повторним шліфуванням.
2. Розділ екструзії: загальні проблеми та коригування
Проблема 3: коливання продуктивності, що призводить до нерівномірної товщини листа
Це часта проблема в екструзійній системі, як правило, пов’язана з нестабільною швидкістю шнека, непостійною подачею або коливаннями температури бочки.
Дії з усунення несправностей:
-
Перевірте наявність «мостків» у бункері для подачі (матеріал звисає, а не стікає вниз). При необхідності встановіть перемикач або переведіть на примусову подачу.
-
Перевірте налаштування температури вздовж стовбура екструдера. Перегрів у зоні подачі може спричинити передчасне розплавлення та нестабільну подачу.
-
Встановіть насос для розплаву між екструдером і матрицею. Він ефективно ізолює коливання тиску пульсації шнека, забезпечуючи постійний тиск на вході матриці — це одна з найефективніших інвестицій для точної товщини.
Проблема 4: Деградація розплаву та пожовтіння від надмірної температури
PS має відносно вузьке вікно обробки. При температурі вище 240°C термічна деградація стає значною, проявляється у вигляді пожовтілого розплаву та зниження прозорості.
рішення:
-
Встановіть температуру бочки поступовим градієнтом від зони подачі до зони дозування, при цьому максимальна температура підтримується на рівні 220–230°C.
-
Перевірте швидкість шнека — надмірний зсув від високих обертів створює небажане тепло від тертя.
-
Для зупинок, що перевищують 15 хвилин, або знизити температуру стовбура, або продути розплав, щоб запобігти осіданню матеріалу та розкладанню.
3. Контроль матриці та каландру: ключові моменти
Проблема 5: Значна зміна поперечної товщини
Зазвичай це виникає внаслідок неправильного регулювання зазору кромки матриці або нерівномірного розподілу температури розплаву по ширині матриці.
рішення:
-
Відрегулюйте зазори між кромками матриці залежно від цільової товщини. Загальний принцип компенсації полягає в тому, щоб встановити центр трохи тоншим за краї, щоб компенсувати усадку країв.
-
Переконайтеся, що всі нагрівальні стрічки матриці працюють однаково. Нерівномірні температури матриці спричиняють суперечливу швидкість потоку розплаву.
-
Для широких листів встановіть статичний змішувач перед матрицею, щоб покращити однорідність температури розплаву по ширині.
Проблема 6: Прилипання матеріалу до валків каландра або сліди від валків на аркуші
Ці дефекти безпосередньо впливають на якість поверхні і є неприпустимими для прозорих листів.
Інструкції з усунення несправностей:
-
Огляньте поверхні валків каландра на наявність подряпин, ямок або залишків. Виконуйте регулярне полірування та чищення спеціальними роликовими очисниками.
-
Ретельно контролюйте температуру трьох рулонів: зазвичай верхній рулон трохи гарячіший, ніж середній, а нижній – найхолодніший. Точні налаштування залежать від товщини листа та швидкості лінії.
-
У разі використання антиадгезійного агента або антиблокуючого покриття слід забезпечити рівномірне нанесення. Надмірне нанесення може призвести до помутніння або зменшення блиску поверхні.
4. Пінопластовий лист: специфічні проблеми
Проблема 7: Груба або неоднорідна клітинна структура
Для листів зі спіненого полістиролу тонкість клітин і однорідність є критичними показниками ефективності. Грубі або нерівні осередки значно знижують механічну міцність і теплоізоляційні властивості.
Ключові контрольні точки:
-
Дисперсія нуклеуючого агента (тальку) має першочергове значення. Використовуйте наддрібний тальк (розмір частинок менше 5 мкм) і забезпечте ретельне змішування на етапі змішування.
-
Контроль температури у вторинному екструдері (стадія охолодження) є найважливішим фактором якості піни. Коливання температури повинні бути в межах ±1°C.
-
Перевірте стабільність впорскування спінювача; коливання тиску в системі впорскування безпосередньо впливають на розподіл клітин за розміром.
Проблема 8: Надмірна усадка пінопласту
Надмірна усадка призводить до невідповідності розмірів, особливо помітної під час подальших операцій термоформування.
рішення:
-
Відрегулюйте швидкість витягування та коефіцієнт роздування (BUR). Правильні коефіцієнти витяжки сприяють орієнтації клітин, що зменшує постусадку.
-
Злегка збільште дозу нуклеуючого агента — дрібніші клітинні структури сприяють кращій стабільності розмірів.
-
Зберігайте помірний натяг обмотки. Надмірний натяг може спричинити усадку під час повзучості, коли аркуш перебуває під навантаженням на рулон.
5. Щоденне технічне обслуговування та оптимізація виробництва
Контрольний список планового технічного обслуговування:
-
Замінюйте пакети екранів залежно від підвищення протитиску, а не лише тоді, коли тиск стає критично високим. Встановіть фіксований графік заміни для узгодженості.
-
Періодично відтягуйте гвинт і перевіряйте стовбур на предмет зносу. Зношені гвинти значно знижують здатність до пластифікації та якість виходу.
-
Підшипники валків каландрів і приводні ланцюги часто залишаються неврахованими точками зносу. Регулярно змащуйте та перевіряйте паралельність валків.
Поради з енергоефективності:
-
Нижчі задані значення температури стовбура скрізь, де це дозволяє якість пластифікації. Кожне зниження на 5°C може заощадити приблизно 3–5% споживання енергії.
-
Ізолюйте бочки екструдера, щоб мінімізувати втрати тепла в навколишнє середовище.
-
По можливості відшліфуйте кромку онлайн, щоб уникнути повторного нагрівання охолодженого брухту.
Стабільна робота aЛінія екструзії листів ПСзалежить від точного моніторингу стану обладнання та постійної оптимізації процесу. На практиці більшість проблем із якістю виникають не через дефекти обладнання, а через робочі деталі та зміни навколишнього середовища. Виробничі групи заохочуються вести детальні журнали параметрів процесу, співвідносячи кожне коригування з кінцевою якістю продукту. Згодом це стане найціннішим довідковим посібником для конкретної установки — набагато кориснішим, ніж будь-який загальний посібник з експлуатації.