- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Глобальний ринок гідроізоляційного обладнання TPE прискорюється — чи встигає ваша виробнича лінія?
Гідрошпонки з ТРЕ (термопластичного еластомеру) витісняють ПВХ і гуму з річним темпом зростання на 6,8%, завдяки інвестиціям в інфраструктуру на Близькому Сході, у Південно-Східній Азії та Латинській Америці. У той же час ущільнювачі для проникнення в труби — робоча конячка, яку не помічають у кожному тунелі, дамбі та підвальному проекті — спостерігають зростання замовлень на Alibaba.com на 12–15% у порівнянні з минулим роком для литих під тиском труб EPDM і TPE.
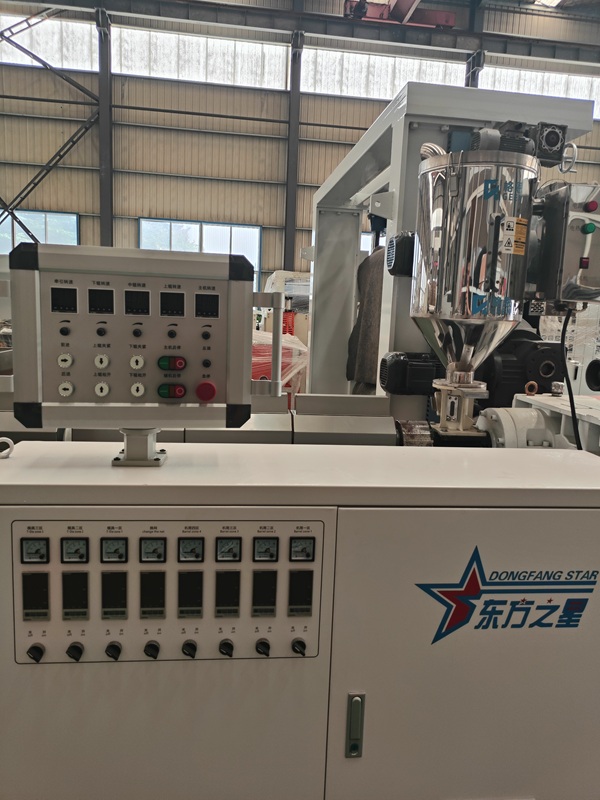
Для виробників математика проста: спеціальна екструзійна лінія TPE Waterstop у поєднанні з машиною для формування ущільнювальних ущільнювачів труб охоплює обидва кінці ланцюга постачання будівельної гідроізоляції. Ось як виглядає установка, готова до 2025 року.
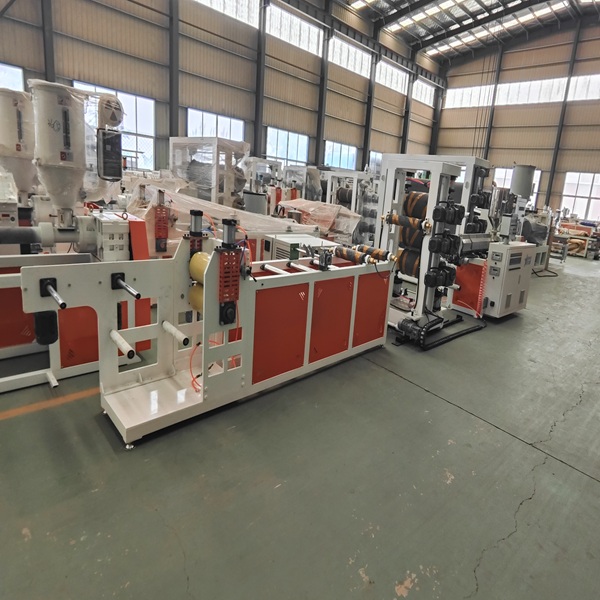
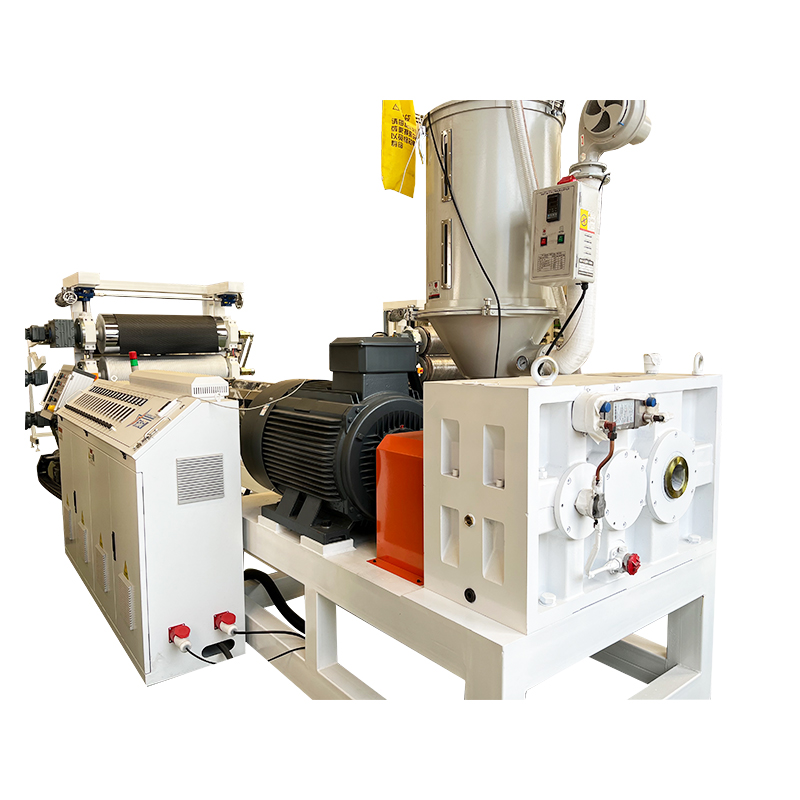
1. Чому гідрошпонки TPE перемагають
TPE пропонує три переваги, з якими ПВХ і EPDM не можуть зрівнятися:
| Власність |
ПВХ |
EPDM гума |
TPE |
| Переробка |
✗ |
✗ |
✓ 100% підлягає переробці |
| Діапазон температур |
від -10°C до 60°C |
-40°C до 120°C |
-50°C до 130°C |
| Пружне відновлення |
60–70% |
85–90% |
>95% |
| Зварюваність на місці |
Обмежений |
важко |
✓ Можна зварювати гарячим повітрям |
| Щільність (г/см³) |
1,35–1,45 |
1.15–1.30 |
0,89–1,10 |
| Вуглецевий слід (кг CO₂/кг) |
2,5–3,0 |
3,5–4,0 |
1.8–2.2 |
Підсумок:Встановлення гідрошпонки TPE зменшує вагу матеріалу на 20–25% у порівнянні з ПВХ, забезпечуючи при цьому більшу термостійкість. Для ваших клієнтів — будівельних підрядників — це безпосередньо означає зниження витрат на логістику та менше несправностей з’єднань на місці.
Технічні характеристики обладнання, які мають значення
Готова до 2026 року екструзійна лінія TPE Waterstop повинна включати:
Двошнековий екструдер— 12-зонний незалежний контроль температури (точність ±1,5 °C), критичний для вузького вікна обробки TPE
Індивідуальна модульна головка— підтримує 3+ профілі гідрозатворів (центральна колба, гантель, плоский з ребрами) без повної заміни матриці; знижує вартість інструменту на 30–40%
Багатоступінчастий вакуумний калібрувальний резервуар— Ефективна довжина охолодження 6 метрів із замкнутим контролем температури води
Відведення з сервоприводом— Стабільність швидкості ±0,05%, синхронізована з продуктивністю екструдера
Автоматична намотка котушки— намотування з регульованим натягом скорочує трудомісткість на 1 оператора за зміну
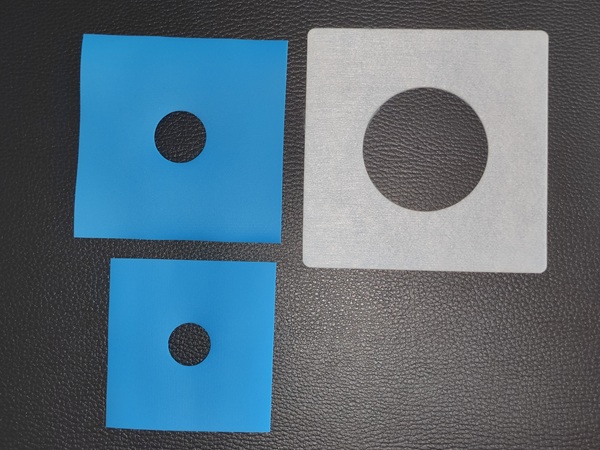
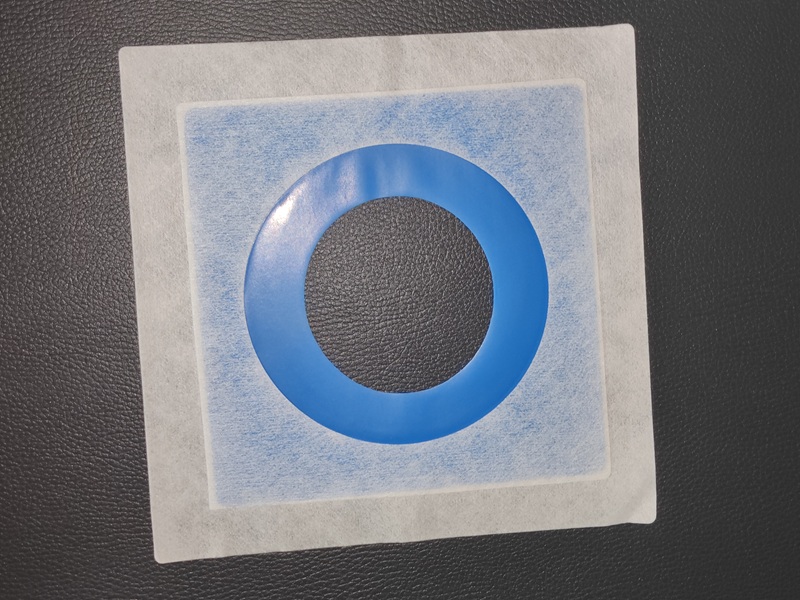
2. Ущільнювачі для проникнення в труби — забутий механізм розвитку
У той час як водяні затвори обумовлюють великомасштабні інфраструктурні контракти, ущільнювачі для проходок труб (трубоподібні чоботи, трубопровідні муфти) представляють собою високорентабельний сегмент із високим рівнем повторних замовлень. Кожна труба, що проходить через бетон — від 50-мм каналізаційних труб до 800-мм дренажних труб — потребує водонепроникного ущільнення.
Знімок ринку
| Продукт |
матеріал |
Діапазон діаметрів |
Середнє Кількість замовлення |
Валовий прибуток |
| Маленький трубчастий черевик |
EPDM / TPE |
50–110 мм |
5 000–20 000 шт |
35–45% |
| Середній трубчастий черевик |
EPDM / PVC |
125–250 мм |
2000–5000 шт |
40–50% |
| Велике ущільнення проникнення |
EPDM / силікон |
300–800 мм |
500–2000 шт |
45–55% |
| Ущільнювач спеціальної форми |
TPE / EPDM |
За спец |
1000–10 000 шт | 50–60% |
Найкраще обладнання: машини для лиття під тиском із силою затиску 200–500 тонн охоплюють 90% комерційних діапазонів діаметрів, зберігаючи тривалість циклу 15–25 секунд для компаундів EPDM. Цільовий об’єм впорскування: 800–1200 см³, співвідношення L/D гвинта 20:1 для оптимального пластику EPDM.
3. Три особливості, які відрізняють обладнання 2025 року від застарілих ліній
① Гнучкість матеріалу — вимірюється часом зміни
Лінія, яка перемикається між TPE, PVC та EPDM з <4-годинним перемиканням, збільшує ваш адресний ринок. шукати:
- Швидкознімні з'єднання головки (без болтів)
- Сегментована конструкція гвинта для швидкого видалення матеріалу
- Подача з двох бункерів з автоматичним перемиканням
Факт: виробники, які використовують лінії з кількох матеріалів, отримують у 2,3 рази більше запитів пропозицій порівняно з конкурентами, які виготовляють один матеріал.
② Рівень автоматизації — вимірюється робочою силою на зміну
| Рівень автоматизації |
Оператори / Shift |
Ставка браку |
Типовий період ROI |
| Керівництво (застаріле) |
4–5 |
8–12% |
— |
| Напівавтоматичний (основний ПЛК) |
2–3 |
5–8% |
14–18 місяців |
| Повністю автоматичний (серво + ПЛК) |
1–2 |
2–4% |
10–12 місяців |
Перехід від напівавтоматичного до повністю автоматичного скорочує річну вартість брухту приблизно на 18 000–25 000 доларів США для лінії, що виробляє 1200 тонн на рік, фактично самостійно фінансуючи оновлення автоматизації.
③ Конструкція різьбової головки — вимірюється вартістю зміни профілю
Модульні різальні головки економлять 8000–$15 000пер yвуха в наборах матриць і 15–20професіоналпродукціядніваннзазвичай. Для перспективи: традиційна фіксована головка вимагає 4–6 годин на зміну профілю; модульні системи завершують перехід менш ніж за 45 хвилин.